






Prensa de cuello de cisne Sangiacomo T.450 RCE - 450 ton
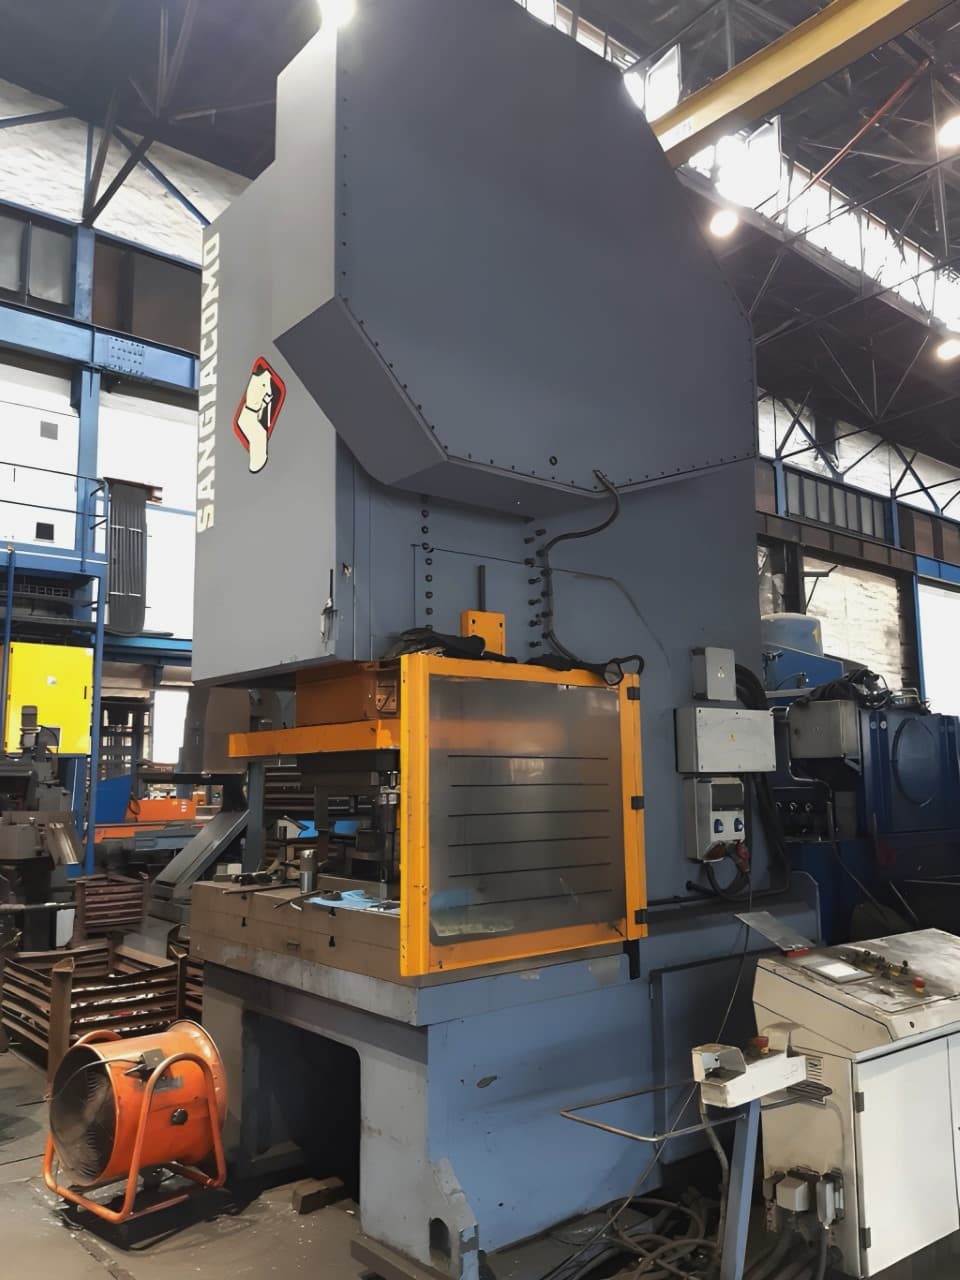
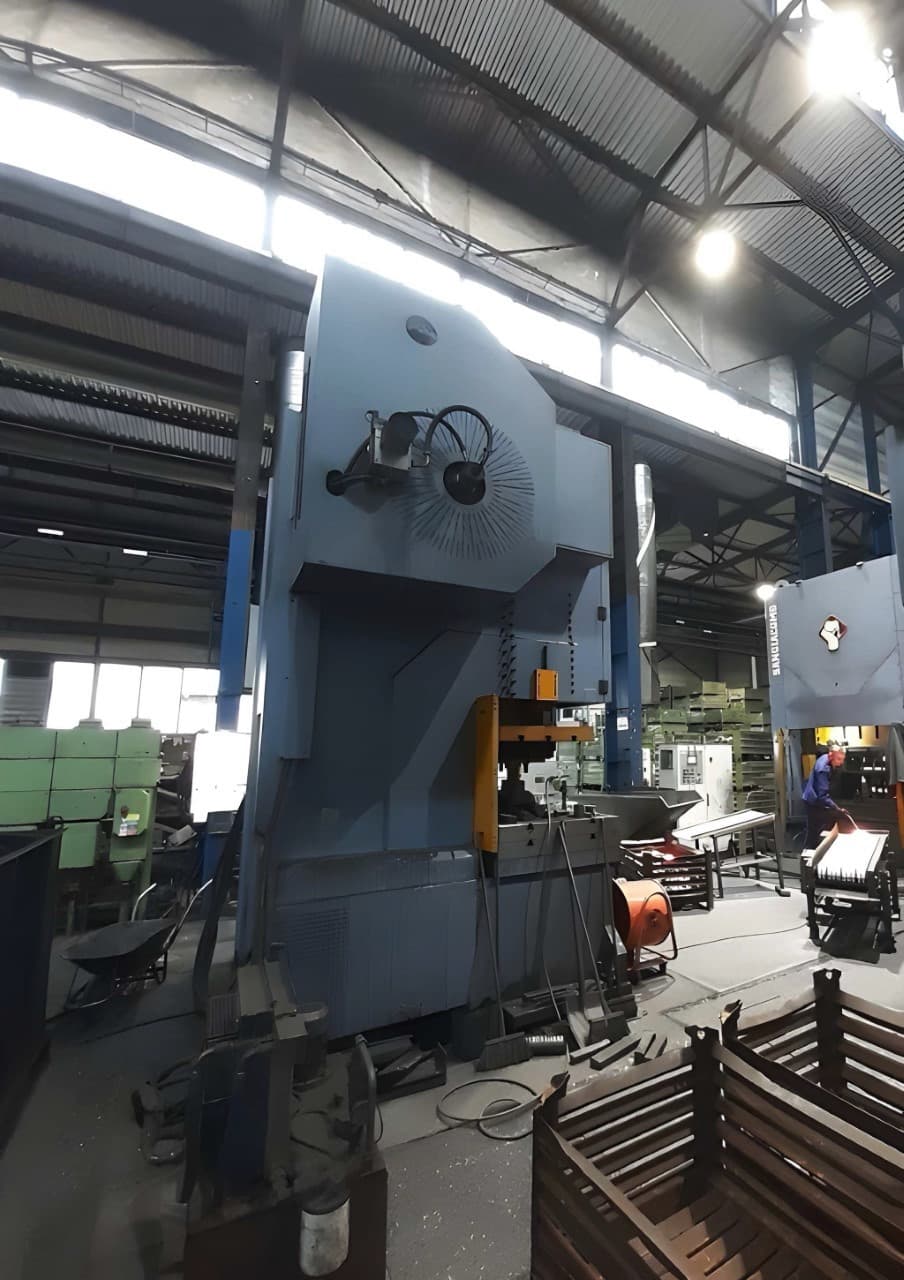
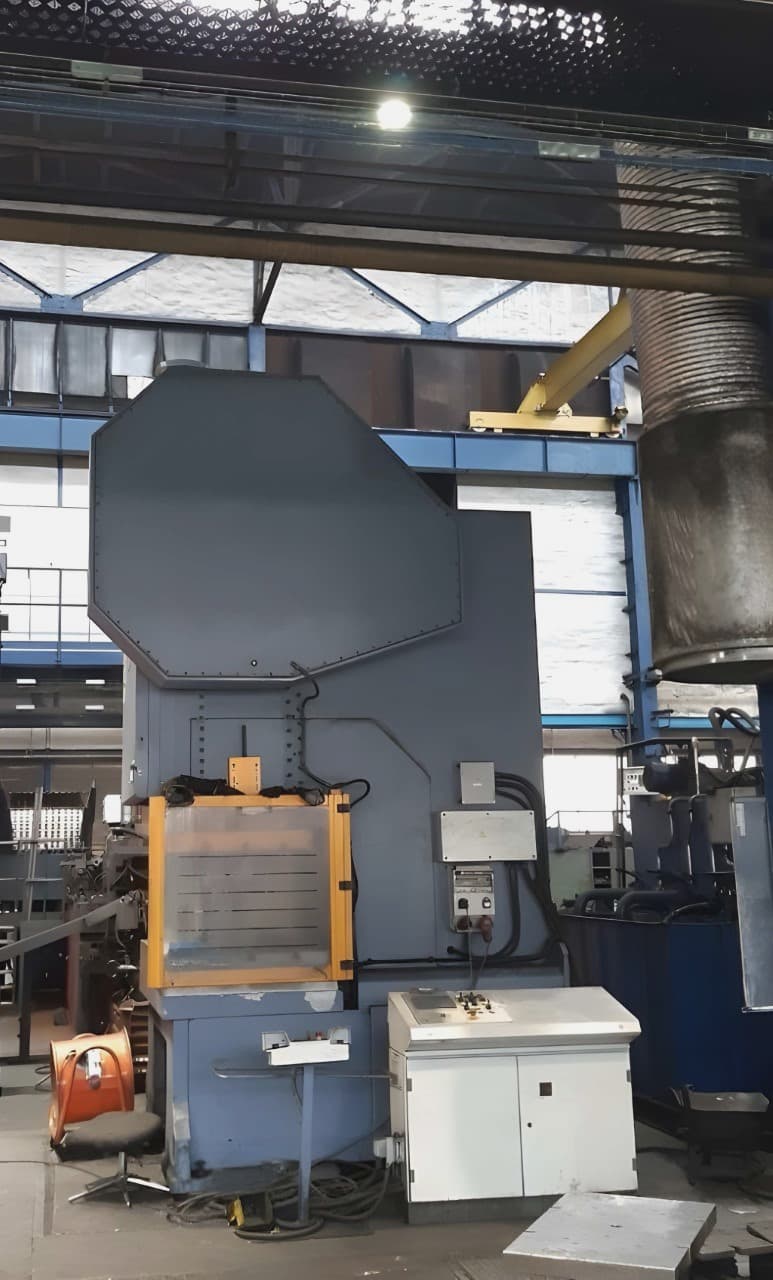
Sangiacomo T.450 RCE prensa de cuello de cisne - descripción
Sangiacomo T.450 RCE video (ID:76536)
Especificaciones técnicas Sangiacomo T.450 RCE (ID:76536)
| Type | C-type press |
|---|---|
| Manufacturer | Sangiacomo |
| Model | T.450 RCE |
| Year of manufacture | 2018 |
| Nominal force | 4500 kN / 450 ton |
| Strokes per minute | 34 |
| Stroke | 22 - 250 mm |
| Table dimensions | 1000 x 1800 mm |
| Ram size | 900 x 1400 mm |
| Ram adjustment | 120 mm |
| Max die surface | 900 x 1650 mm |
| Max upper die weight | 900 kg |
| Machine depth | 3100 mm |
| Machine height | 4900 mm |
| Mass | 50000 kg |
Tenga en cuenta: las especificaciones son indicativas y están sujetas a confirmación final. Para la disponibilidad y el precio actuales, así como fotos y detalles técnicos, contáctenos.
Prensa de cuello de cisne Sangiacomo - procesos y operaciones tecnológicas
| Recorte | Cuando una pieza forjada en caliente sale del troquel, con ella sale también la rebaba: metal sobrante exprimido en el hueco entre las herramientas. Se elimina en una prensa de recorte, donde la pieza pasa a través de una matriz y el filo cortante separa todo lo sobrante a lo largo del contorno. Así la pieza obtiene un borde limpio y una forma precisa, lista para la siguiente etapa. |
|---|---|
| Estampación de chapa | La estampación de chapa es una clase de operaciones para conformar piezas de material en lámina mediante troqueles. La pieza se deforma en la herramienta sin un cambio significativo de espesor, adquiriendo la forma especificada. Este grupo incluye corte, punzonado, doblado, embutición y otros procesos realizados en prensas. La estampación de chapa es la base de la producción en masa de paneles de carrocería, carcasas y otras piezas de metal delgado. |
| Punzonado | El punzonado de orificios en chapa metálica se realiza en un troquel: una herramienta con filos afilados atraviesa la pieza, separando el material a lo largo de un contorno cerrado. El proceso es rápido y preciso, sin dejar rebabas con una configuración correcta. Se utiliza para producir orificios, ranuras y recortes en piezas de chapa. |
| Punzonado | El recorte de una pieza a partir de una lámina a lo largo de un contorno cerrado se realiza en una prensa con un troquel de corte. La herramienta atraviesa el material, separando la pieza terminada de la lámina. La precisión del contorno y la limpieza del borde determinan la calidad del producto final. |
| Doblado | El doblado confiere a una pieza de chapa un ángulo o curvatura. El metal se dobla en el troquel bajo la fuerza de la prensa: las capas exteriores se estiran, las interiores se comprimen y el centro conserva su longitud original. La operación permite obtener piezas con la geometría especificada sin modificar el espesor del material. |
| Corte | Separación del material en partes mediante una herramienta de corte. Según la tarea, el corte se realiza en prensas, cizallas o máquinas especiales, separando la pieza de la lámina, banda o barra. La operación proporciona piezas del tamaño requerido para el conformado posterior. |