
Prensa de husillo SMS Hasenclever SPK 800/820/355/1075 - 800 ton
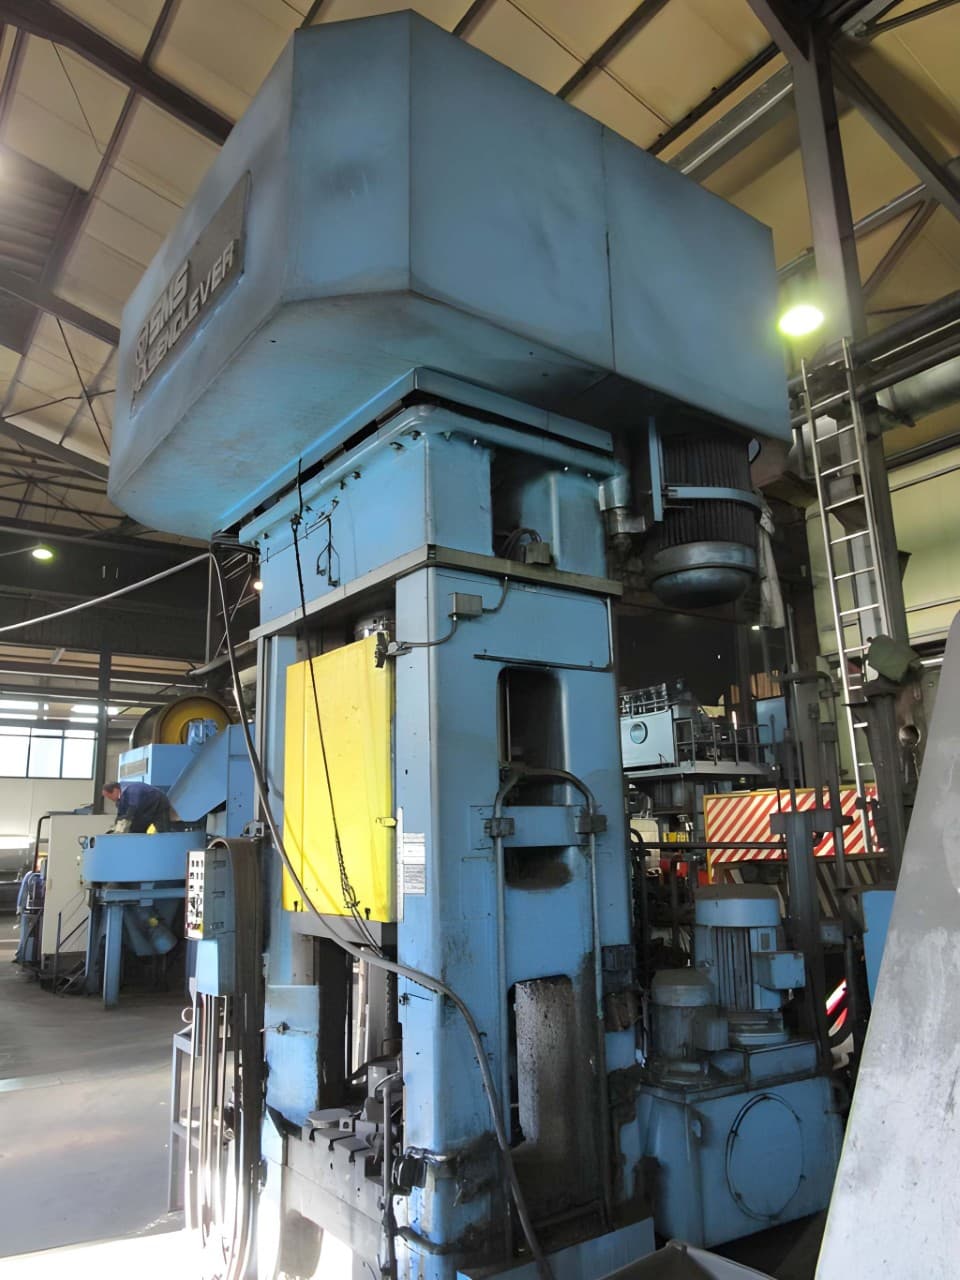
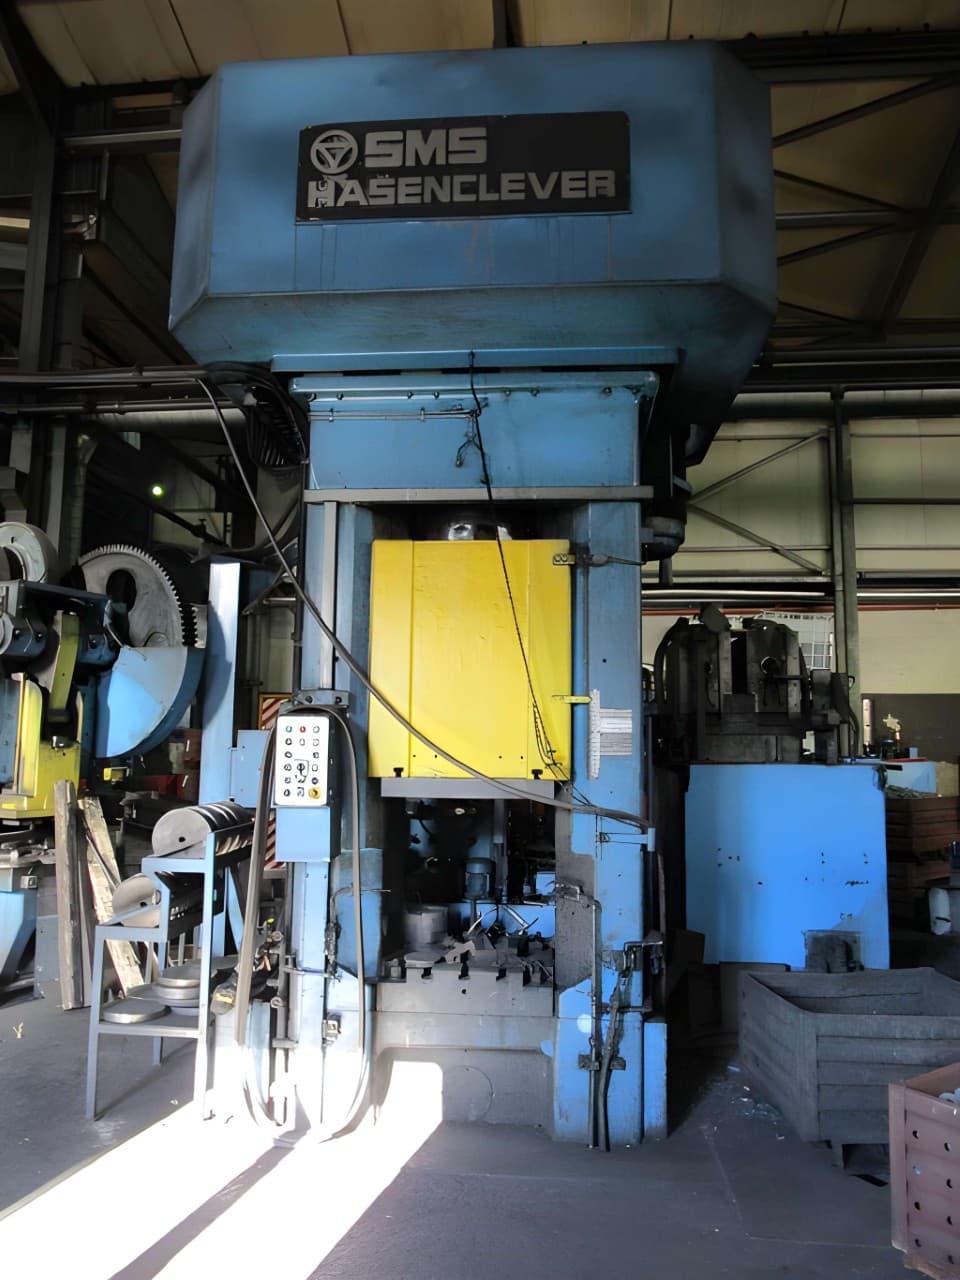
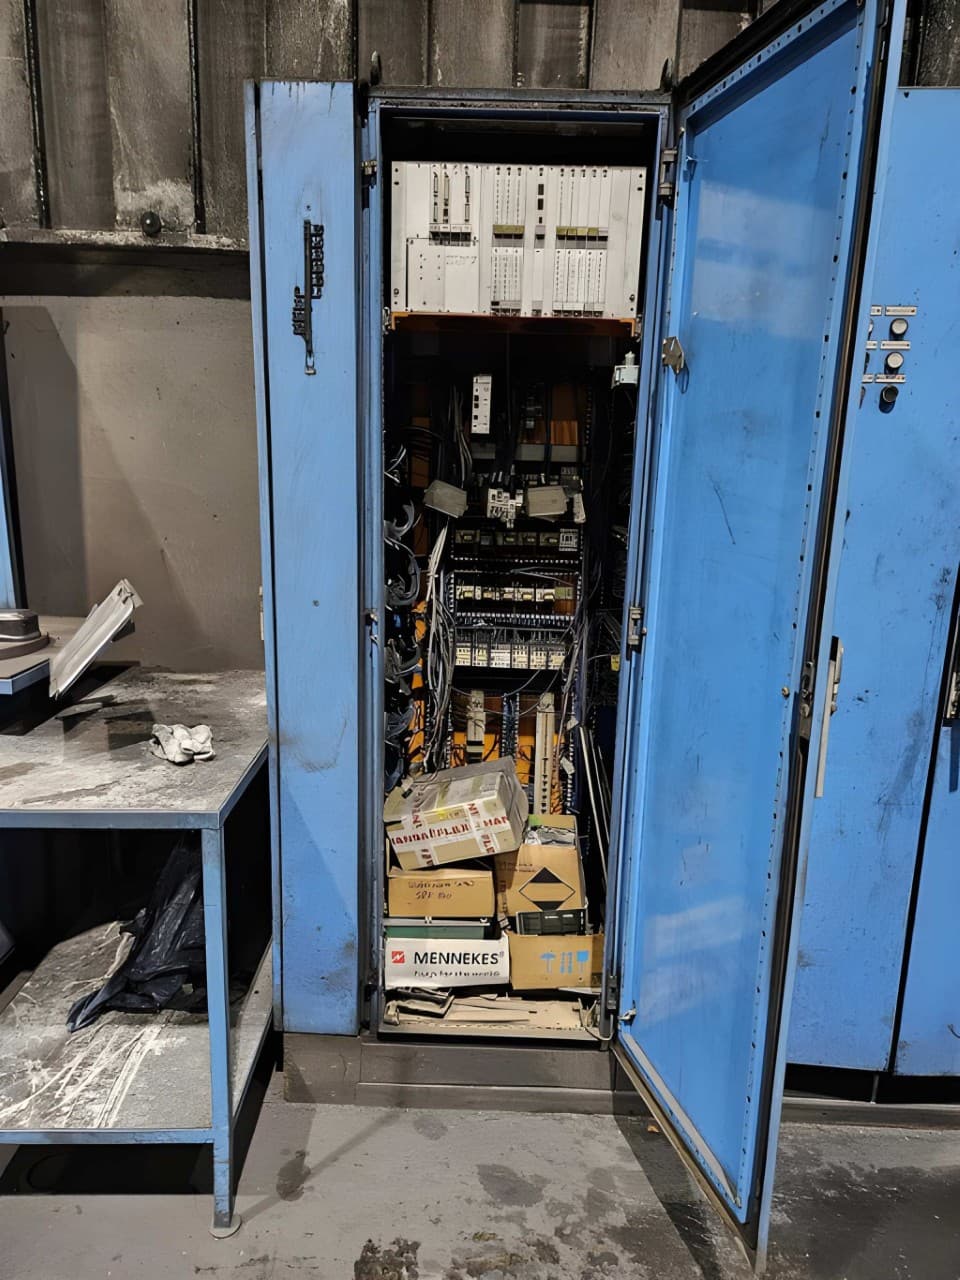
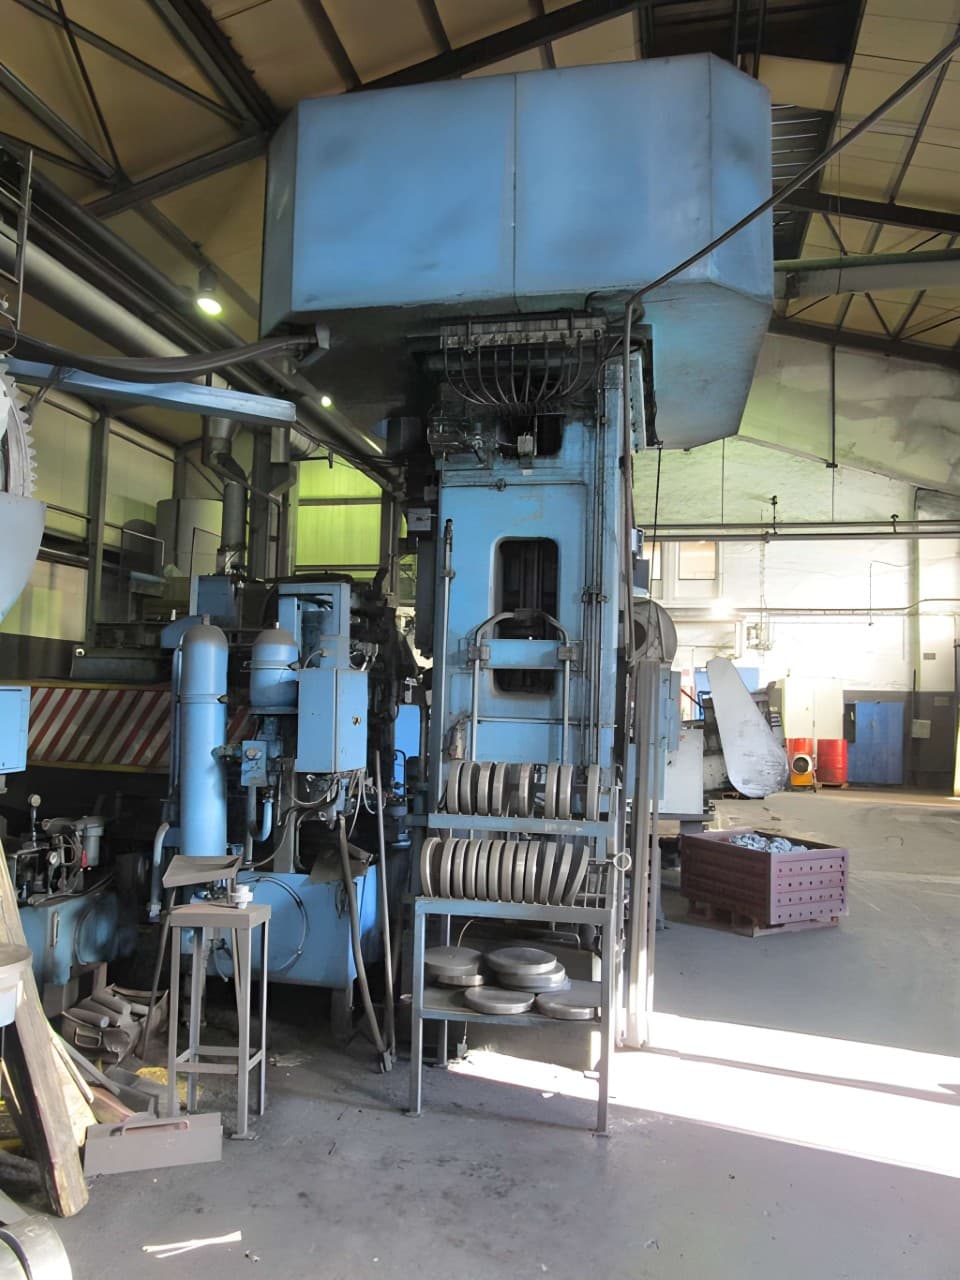
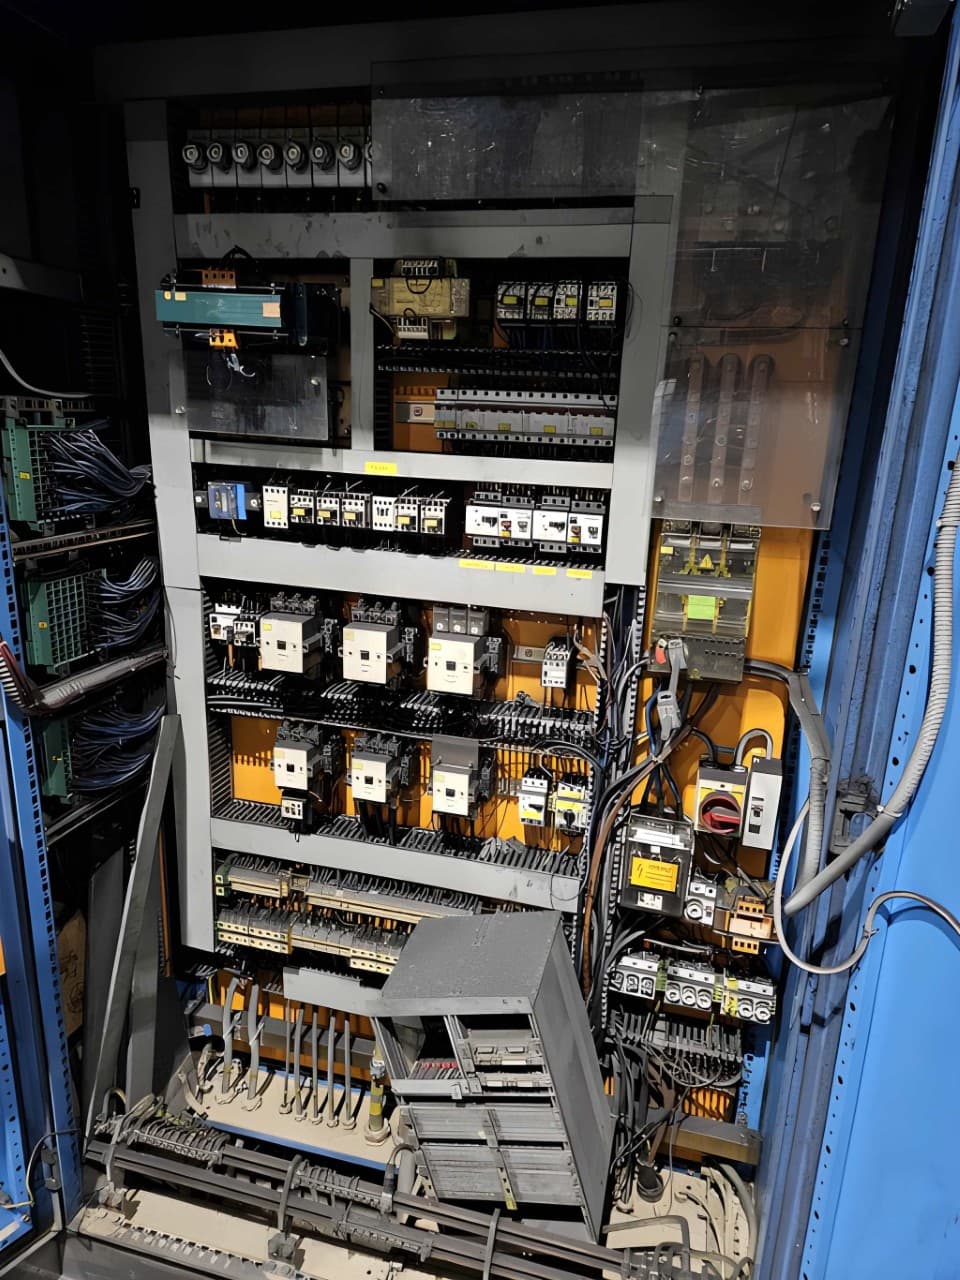
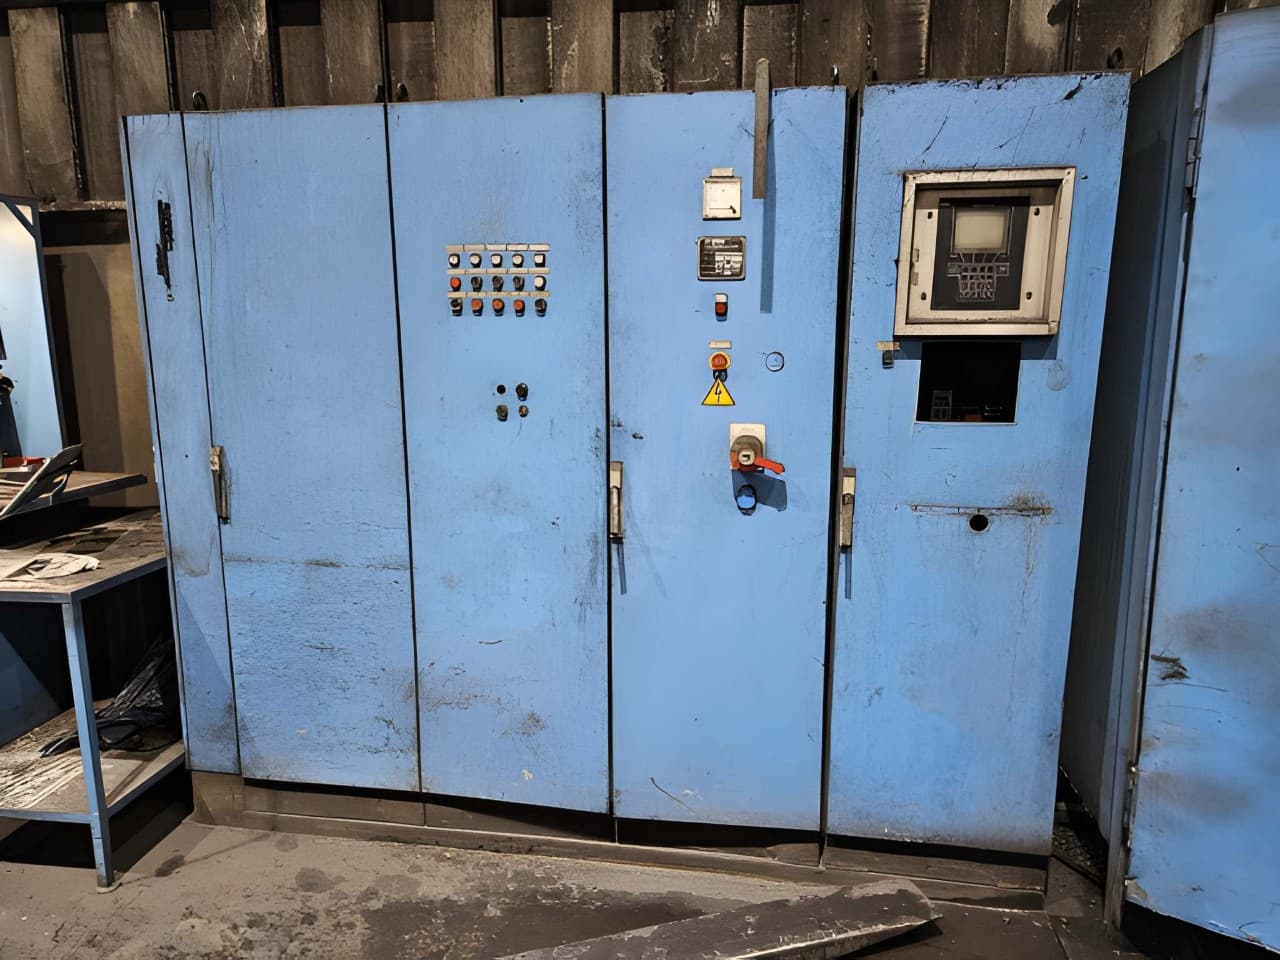
SMS Hasenclever SPK 800/820/355/1075 prensa de husillo - descripción
Especificaciones técnicas SMS Hasenclever SPK 800/820/355/1075 (ID:76546)
| Type | Screw press |
|---|---|
| Manufacturer | SMS Hasenclever |
| Model | SPK 800/820/355/1075 |
| Year of manufacture | 1991 |
| Nominal force | 8000 kN / 800 ton |
| Maximum permissible force | 10000 kN / 1000 ton |
| Useful energy at 15% flywheel speed drop | 100 kJ |
| Spindle diameter | 250 mm |
| Clear width between uprights | 820 mm |
| Table dimensions | 800 x 900 mm |
| Ram dimensions | 800 x 900 mm |
| Side window width | 315 mm |
| Maximum ram stroke | 355 mm |
| Minimum clear height | 720 mm |
| Ram speed | 0,53 m/s |
| Stroke cycle time | 1,7 s |
| Strokes per minute | 28–43 |
| Strokes per minute at 15% flywheel speed drop | 18 |
| Main motor power | 36 kW |
| Type designation | SPK 800/820/355/1075 |
| Mass | 30000 kg |
Tenga en cuenta: las especificaciones son indicativas y están sujetas a confirmación final. Para la disponibilidad y el precio actuales, así como fotos y detalles técnicos, contáctenos.
Prensa de husillo SMS Hasenclever - procesos y operaciones tecnológicas
| Forja | Proceso de deformación plástica del metal, en el que la pieza cambia de forma bajo la acción de golpes o presión estática. Durante la forja, la estructura del metal se densifica, se eliminan las inhomogeneidades internas y mejoran las propiedades mecánicas del material. Gracias a ello, los productos forjados se distinguen por su alta resistencia y fiabilidad en condiciones de cargas significativas. La forja se utiliza tanto para producir piezas terminadas como para preparar piezas para la estampación posterior. |
|---|---|
| Cold forging | La forja en frío es un proceso de conformado de metal bajo presión a temperatura ambiente. La ausencia de calentamiento proporciona una alta precisión dimensional y un acabado superficial liso. Gracias al endurecimiento por deformación, las piezas terminadas adquieren mayor resistencia. El proceso se utiliza para fabricar piezas de precisión con tolerancias estrictas. |
| Forja en caliente | La forja en caliente es un proceso de conformado de metal bajo presión a temperaturas elevadas. El calentamiento reduce la resistencia a la deformación del material, permitiendo que fluya más fácilmente hacia la cavidad del troquel. El proceso proporciona alta productividad y la posibilidad de formar geometrías complejas. Se utiliza para fabricar piezas forjadas de acero y aleaciones en producción en serie y en masa. |
| Forja en matriz cerrada | La pieza se deforma dentro de la cavidad de un troquel que restringe el flujo del metal, obligándolo a llenar la forma exacta de la herramienta. Bajo alta presión, el material se expande en cada hueco y detalle del troquel, produciendo una pieza con geometría precisa. Este método proporciona alta precisión y repetibilidad, siendo el estándar para la producción en serie y en masa de piezas forjadas complejas. |
| Preformado | El preformado prepara la pieza para la operación principal de estampación, dándole una forma aproximada de la futura pieza. El metal se distribuye en el troquel para facilitar el llenado final y reducir el desgaste de la herramienta. Este paso intermedio mejora la precisión y la calidad del producto terminado. |
| Calibración | Una operación de acabado que lleva la pieza forjada a dimensiones precisas. La pieza se coloca en un troquel de calibración, donde bajo presión se nivela su superficie y la geometría se ajusta a las tolerancias especificadas. Este proceso elimina pequeñas distorsiones de forma que quedaron tras las operaciones anteriores. Como resultado, la pieza obtiene dimensiones estables y una superficie lisa sin mecanizado adicional. |