






Martillo de forja Huta Zygmunt MPM 1600 B - 1840 kg·m


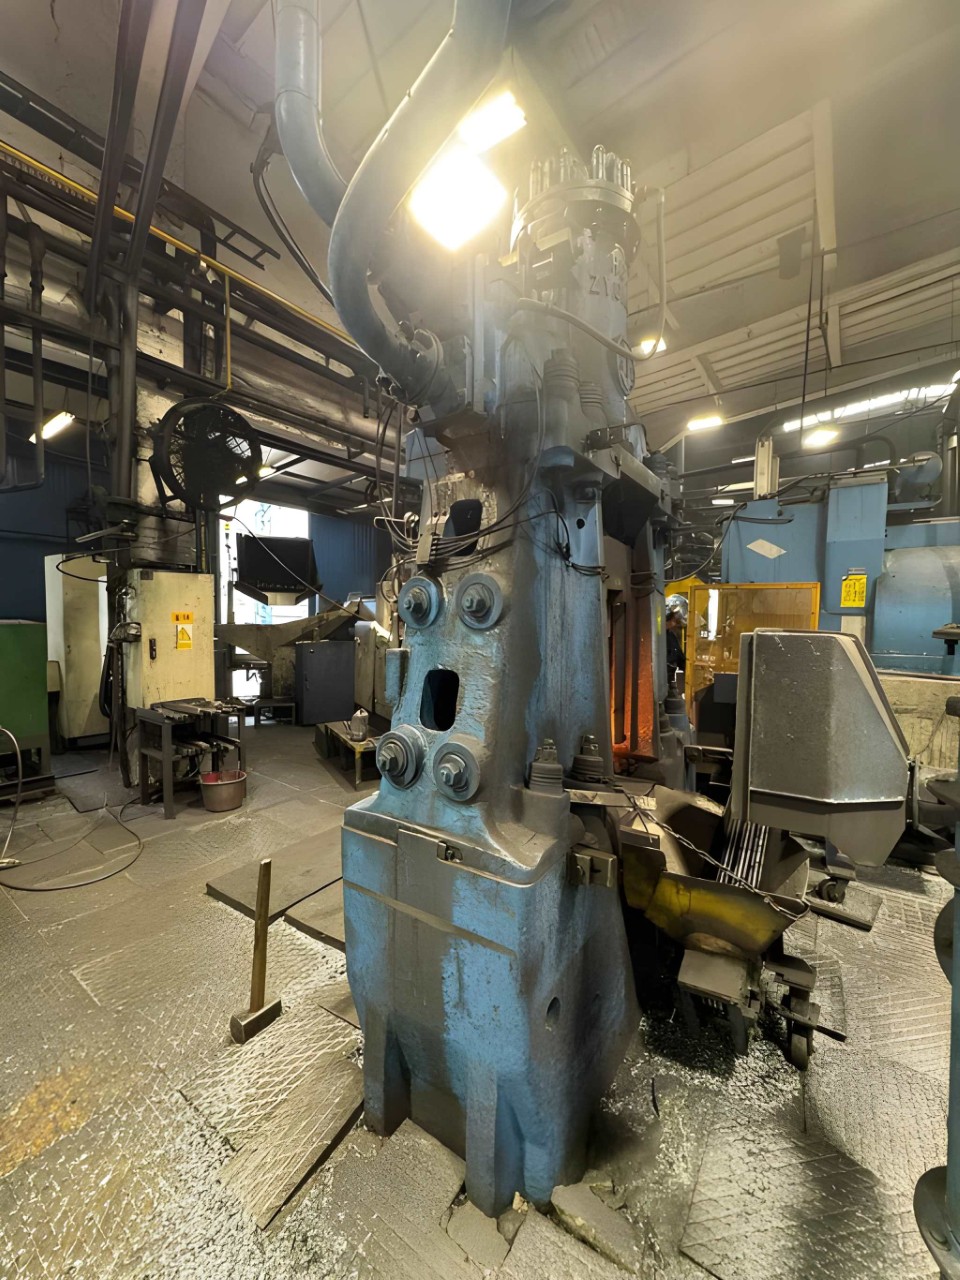
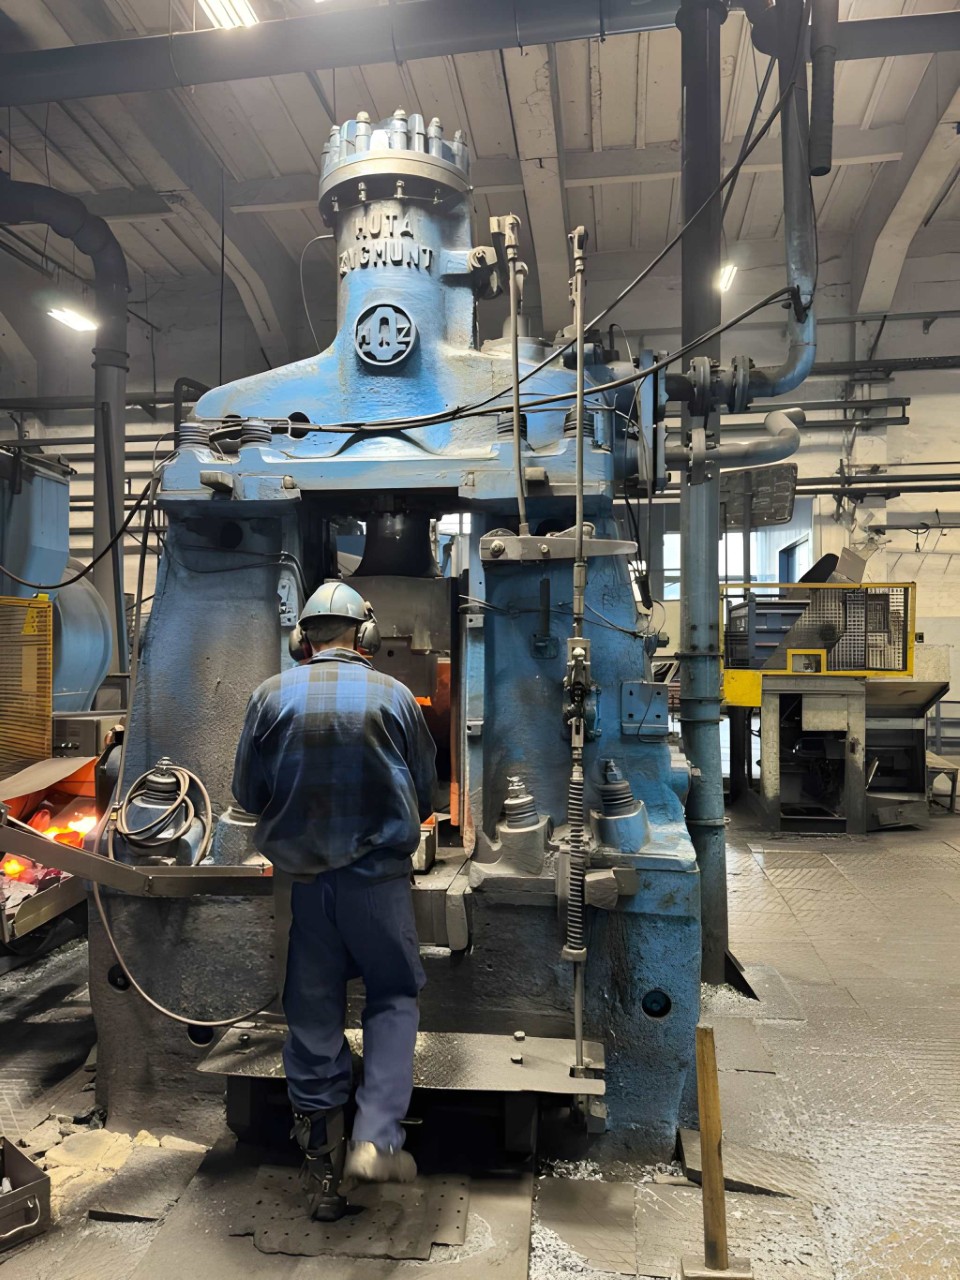
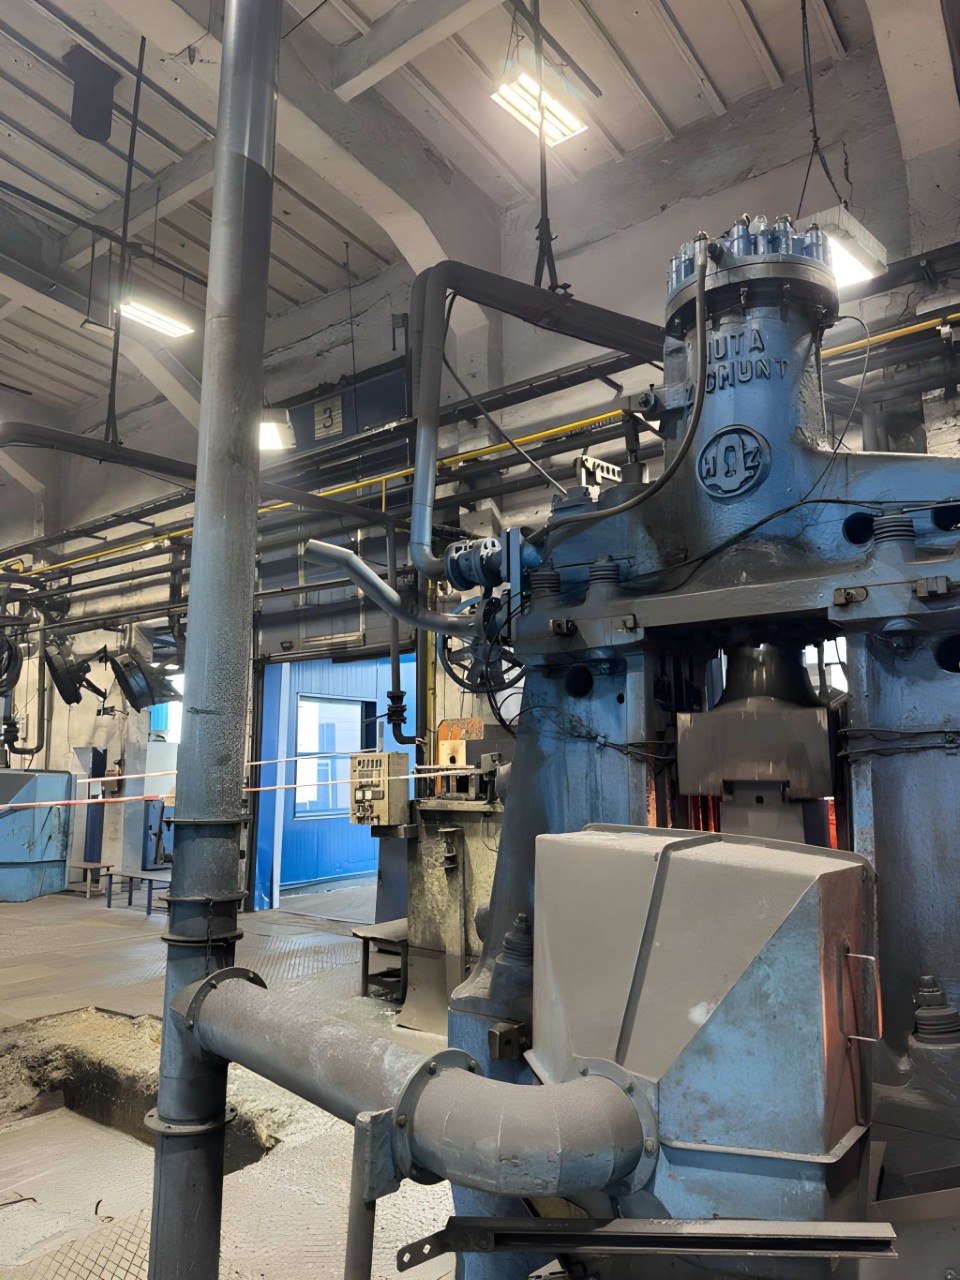
Huta Zygmunt MPM 1600 B martillo de forja - descripción
Huta Zygmunt MPM 1600 B video (ID:76483)
Especificaciones técnicas Huta Zygmunt MPM 1600 B (ID:76483)
| Type | Forging hammer |
|---|---|
| Manufacturer | Huta Zygmunt |
| Model | MPM 1600 B |
| Year of manufacture | 1979 |
| Energy blow | 1840 kgm / 18,4 kJ |
| Blows per minute | 120 |
| Max ram stroke | 750 mm |
| Weight of falling parts | 690 kg |
| Max weight of upper die | 200 kg |
| Min die height | 180 mm |
| Distance between guides | 418 mm |
| Max width of working area | 450 mm |
| Length of the die seat in the ram | 400 mm |
| Length of the die seat in the die holder | 600 mm |
| Anvil weight | 12500 kg |
| Average steam consumption | 380 kg/h |
| Average air consumption cold | 10 m3/min |
| Average air consumption hot | 7 m3/min |
| Approximate forging weight | 0,5–1 kg |
| Height above floor level | 3440 mm |
| Min height of die partition above floor | 800 mm |
| Overall dimensions | 2100 x 1185 x 3850 mm |
| Total weight | 22000 kg |
Tenga en cuenta: las especificaciones son indicativas y están sujetas a confirmación final. Para la disponibilidad y el precio actuales, así como fotos y detalles técnicos, contáctenos.
Martillo de forja Huta Zygmunt - procesos y operaciones tecnológicas
| Forja | Proceso de deformación plástica del metal, en el que la pieza cambia de forma bajo la acción de golpes o presión estática. Durante la forja, la estructura del metal se densifica, se eliminan las inhomogeneidades internas y mejoran las propiedades mecánicas del material. Gracias a ello, los productos forjados se distinguen por su alta resistencia y fiabilidad en condiciones de cargas significativas. La forja se utiliza tanto para producir piezas terminadas como para preparar piezas para la estampación posterior. |
|---|---|
| Forja en caliente | La forja en caliente es un proceso de conformado de metal bajo presión a temperaturas elevadas. El calentamiento reduce la resistencia a la deformación del material, permitiendo que fluya más fácilmente hacia la cavidad del troquel. El proceso proporciona alta productividad y la posibilidad de formar geometrías complejas. Se utiliza para fabricar piezas forjadas de acero y aleaciones en producción en serie y en masa. |
| Forja en matriz cerrada | La pieza se deforma dentro de la cavidad de un troquel que restringe el flujo del metal, obligándolo a llenar la forma exacta de la herramienta. Bajo alta presión, el material se expande en cada hueco y detalle del troquel, produciendo una pieza con geometría precisa. Este método proporciona alta precisión y repetibilidad, siendo el estándar para la producción en serie y en masa de piezas forjadas complejas. |
| Forja por caída libre | Un método de forja en matriz cerrada en caliente en el que la pieza se deforma por la energía de una maza en caída. Bajo el impacto, el metal llena la cavidad del troquel, reproduciendo su geometría y adquiriendo la forma de la pieza terminada. El proceso se caracteriza por una alta productividad y repetibilidad, lo que lo hace demandado en la producción en serie y en masa. |