






Martillo de forja Huta Zygmunt MPM 1600 B - 1840 kg·m

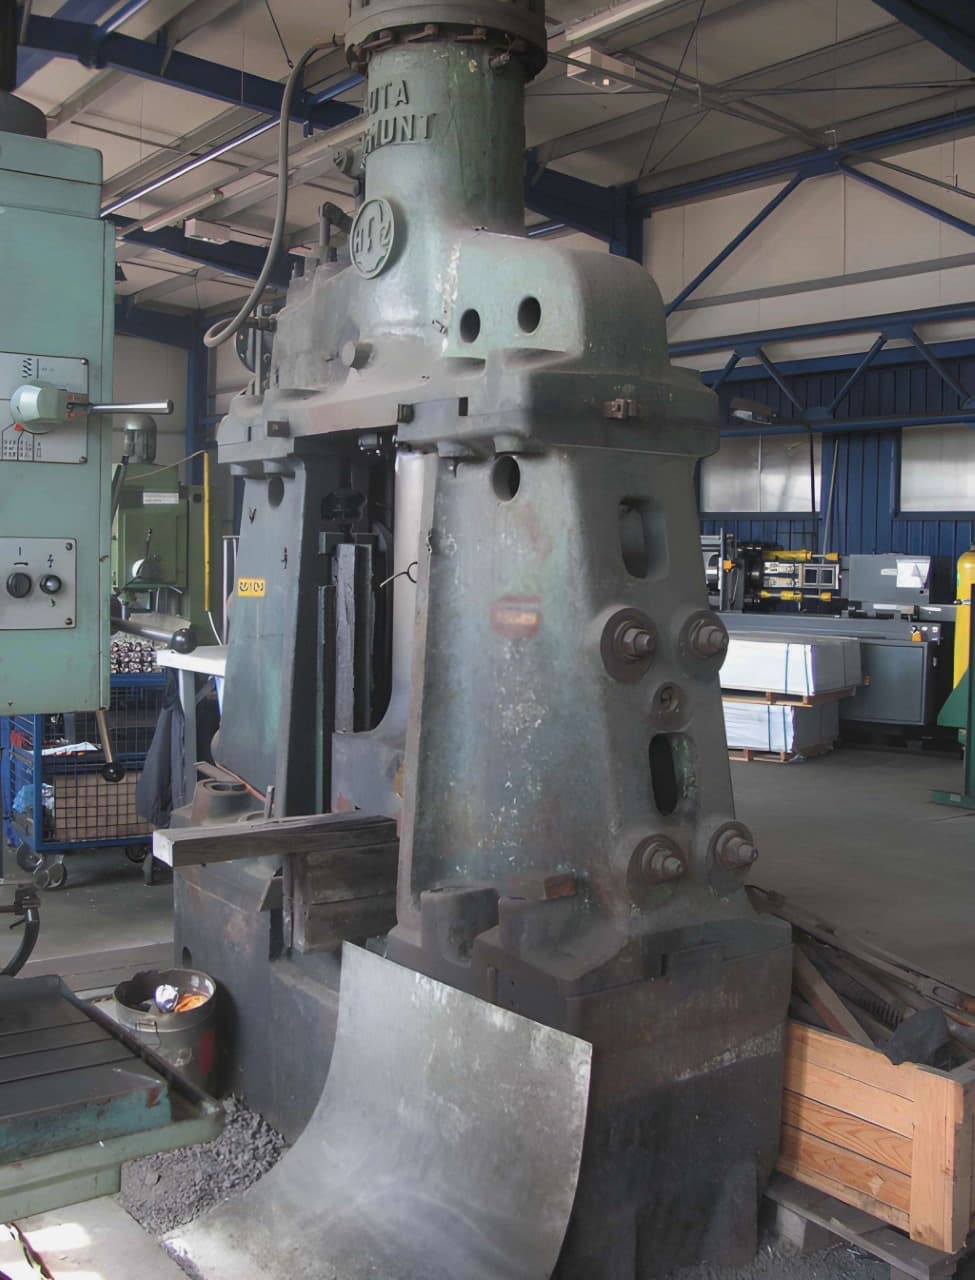
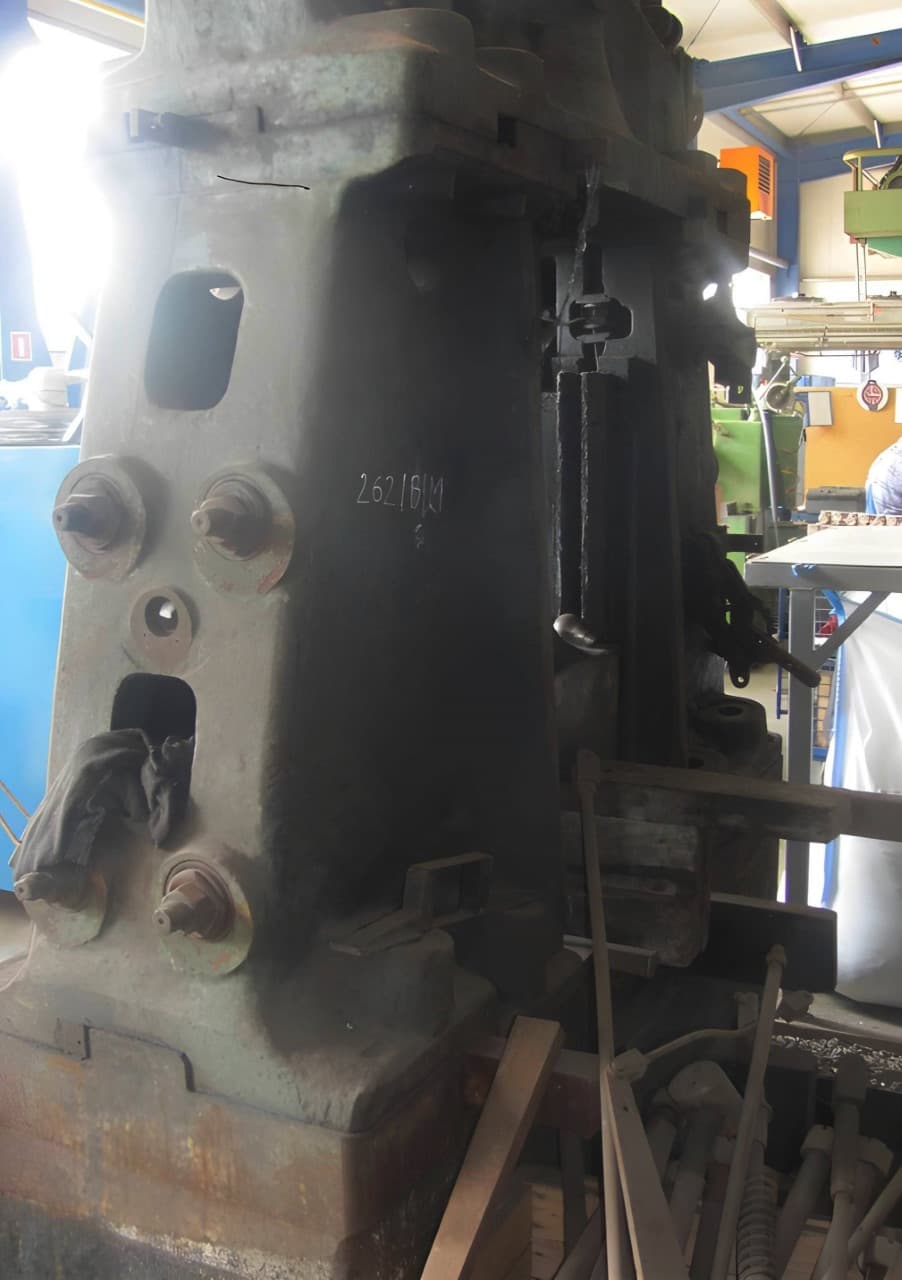
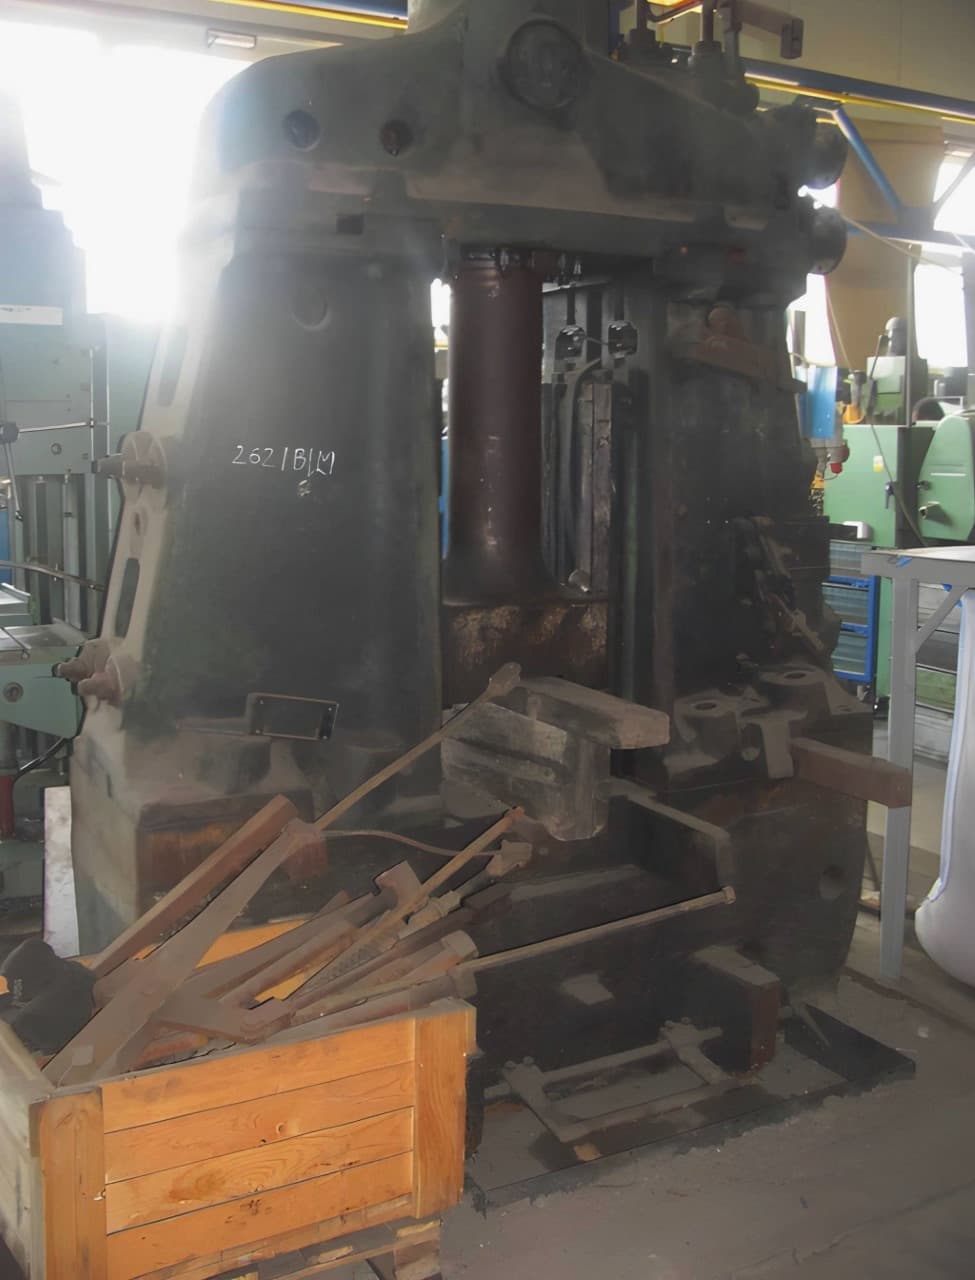
Huta Zygmunt MPM 1600 B martillo de forja - descripción
Especificaciones técnicas Huta Zygmunt MPM 1600 B (ID:S93428)
| Type | Forging hammer |
|---|---|
| Manufacturer | Huta Zygmunt |
| Model | MPM 1600 B |
| Blow energy | 1840 kgm |
| Weight of falling parts | 630 kg |
| Stroke | 750 mm |
| Opening between the stands | 430 mm |
| Length of die seat in falling parts | 400 mm |
| Length of die seat in bolster | 600 mm |
| Minimum die height | 180 mm |
| Maximum weight of upper die | 200 kg |
| Height of die parting line above floor | 800 mm |
| Blow per minute | 120 |
| Inlet air pressure | 0,5–0,7 MPa |
| Inlet steam pressure | 0,5–0,7 MPa |
| Average air consumption per minute | 7 m3 |
| Average steam consumption per hour | 380 kg |
| Cylinder diameter | 320 mm |
| Falling parts rod diameter | 240 mm |
| Inlet pipe diameter | 80 mm |
| Outlet pipe diameter | 80 mm |
| Anvil weight | 12500 kg |
| Total weight | 21900 kg |
Martillo de forja Huta Zygmunt - procesos y operaciones tecnológicas
| Forja | Proceso de deformación plástica del metal, en el que la pieza cambia de forma bajo la acción de golpes o presión estática. Durante la forja, la estructura del metal se densifica, se eliminan las inhomogeneidades internas y mejoran las propiedades mecánicas del material. Gracias a ello, los productos forjados se distinguen por su alta resistencia y fiabilidad en condiciones de cargas significativas. La forja se utiliza tanto para producir piezas terminadas como para preparar piezas para la estampación posterior. |
|---|---|
| Forja en caliente | La forja en caliente es un proceso de conformado de metal bajo presión a temperaturas elevadas. El calentamiento reduce la resistencia a la deformación del material, permitiendo que fluya más fácilmente hacia la cavidad del troquel. El proceso proporciona alta productividad y la posibilidad de formar geometrías complejas. Se utiliza para fabricar piezas forjadas de acero y aleaciones en producción en serie y en masa. |
| Forja en matriz cerrada | La pieza se deforma dentro de la cavidad de un troquel que restringe el flujo del metal, obligándolo a llenar la forma exacta de la herramienta. Bajo alta presión, el material se expande en cada hueco y detalle del troquel, produciendo una pieza con geometría precisa. Este método proporciona alta precisión y repetibilidad, siendo el estándar para la producción en serie y en masa de piezas forjadas complejas. |
| Forja por caída libre | Un método de forja en matriz cerrada en caliente en el que la pieza se deforma por la energía de una maza en caída. Bajo el impacto, el metal llena la cavidad del troquel, reproduciendo su geometría y adquiriendo la forma de la pieza terminada. El proceso se caracteriza por una alta productividad y repetibilidad, lo que lo hace demandado en la producción en serie y en masa. |